


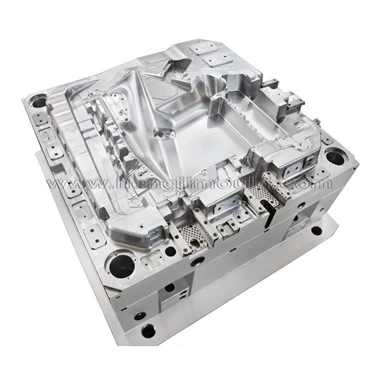
Ukse trimmi sissepritsevorm
Ukse trimmivormi sarvvõrgu probleem
Allolev tabel näitab kokkuvõtet mõne uksepaneeli vormiprojekti sarvvõrgu kohta.
|
Projekt kirjeldus |
Q42 |
U375 |
CA10 |
V362 |
N330 |
|
A1 Fikseeritud pool |
5 aste |
7 aste |
5 aste |
6 kraadi |
5 kraadi |
|
A2 Liigutas pool |
3 kraadi |
3 kraadi |
3 kraadi |
3 aste |
1 kraad |
|
B |
ø1.3 |
ø2 |
ø1.8 |
Ø2.6 |
ø1.4 |
|
C |
Ø1.5 |
ø2.4 |
ø2 |
ø2.8 |
Ø1.7 |
|
D |
0.43 |
0.91 |
0.67 |
0.8 |
0.65 |
|
E |
1 |
2 |
1.25 |
1.4 |
1 |
|
F |
0.7 |
1 |
1.25 |
1.4 |
1 |
|
Proovimine |
Võrgusilma augu madal tugevus ja südamiku poole kõrgus ei ole piisav, kuid seda ei saa muuta võrgusilma elektroodi jaoks, ei saa vormida |
okei |
okei |
okei |
Nurk muutus liigutatud poole jaoks 3 kraadi |
|
Lõhe silmade vahel |
1.8 |
3.3 |
2.8 |
3.7 |
2.8 |
|
Segmendi erinevus südamiku ja õõnsuse vahel |
0.1 |
0.15 |
0.1 |
0.1 |
0.1 |
|
|
|||||

Eeltoodud juhtudel võib järeldada, et võrgusilma nurk fikseeritud pooles peaks olema üle 5 kraadi ja nihutatud poolel üle 3 kraadi.
|
|
Kuna võrguavad on liiga väikesed, ei ole söövitamine valik, samas kui elektroodi kasutamine võib tekitada isegi sädemejälgi vastavalt välimusele. Tänu oma arvule ja karedale pinnale on aukude nurk fikseeritud poolel üle 5 kraadi ja nihutatud poolel üle 3 kraadi. |
|
|
Mõni kliendi jaoks pole hallituse õõnsuse ja südamiku vahel välja töötatud segmendi erinevus, seega on vajalik läbirääkimised. Parem, kui võrk läbimõõt 0. 1mm rohkem südamiku juures kui õõnsusel, kuna võib esineda ebakõlasid. |
|
|
Mõned kliendid sooviksid, et kõik õõnsuse poolel oleksid võrgud, nii et kalduvus peaks olema ühele poolele üle 7 kraadi, kuid riski, et võrgusilma jääda on õõnsusse kinni jäänud, tuleb kliendile märgata. |
|
|
Mitte täielikud augud, mille mõõtmed on väiksemad kui 0. 7mm tuleks blokeerida, kuna elektroodiprotsess ei saa seda teha. |
|
|
Aukud, mille mõõtmed jäävad vahemikku {{0}},7 mm–1,2 mm, tuleks teha umbes 0,5 mm sügavusega ja need, mis on üle 1,2 mm, on normaalse sügavusega sobivad. |


Horn võrgusisenemisprotsess
Võrgusilma augu kontsentrilisus mõjutab heli läbimist ja välimust, seega tuleks seda kaaluda jõudlust ja funktsiooni projekteerimisfaasis. Tavaliselt peaks võrgusilma augu suurem ots olema 0. 1mm läbimõõduga rohkem kui väiksem ots, milles mehaaniline töötlemine ei mõjutaks ühendamist. Seega nõuab võrgusilma osa kõrge kvaliteediga sissepritsevormi töötlemist, paigaldamist, kokkupanemist, sissepritsevormimist ja jahutamist. Nii õõnsuse kui ka südamiku küljele võrgusilma lisamiseks on parem valik ja mugav protsessi reguleerimiseks vormimise ajal.
|
Toode |
Sisestama |
Masina nullpunkti jaoks rohkem kui ühe otsese pinna tegemiseks sisendi põhja. Nt kuna sellel on mähise külje kinnituspind, jätke ülaosast 15–20 mm tihendamiseks ja vahe alla, nii et see vajab otsest pinnasobitamist, et sisestus oleks stabiilne. Alumine mõõde peaks sobima kinnitusega. |
|
Tuumakülg |
Võrgusilma sisestuskinnitus |
Kuna võrgusilma avade sisetükid vajavad pikka töötlemisaega ja vaja on palju ventileerivaid sisestustihvte, on kuni 152 mm läbimõõduga võrgusilma kinnitusdetailide valmistamine hea valik, et tsükliaeg ja sisestustihvti avade täpsus oleks garanteeritud. |
|
|
|
Kõigil südamiku külgmiste võrgusilmade sisestustel on kinnitused ning töötlus ja kinnitus kinnitusega. Täpsuse tagamiseks ja tsükliaja vähendamiseks, kui vormi kõrgus ei ole piisav, on vaja vaheplokki, samuti on mugav töödelda elektroodi ejektori tihvti ja sisestustihvti valmistamiseks.
|


Kuum tags: Ukse-
Järgmise
Ukse trimmi plastikvormJu gjithashtu mund të pëlqeni



Küsi pakkumist